


Оставьте нам сообщение
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 ZHEJIANG FOYOT ELECTRONIC TECHNOLOGY CO.,LTD
Select Language
English
Оцените захват по самой горячей поверхности, к которой прикасаются ваши челюсти, а не по отображению печи и не по самому большому числу в таблице данных. На большинстве линий горячей штамповки губки изготавливаются из стали, нагретой до 1150–1250°C, что делает захват для горячей штамповки при температуре 900°C неподходящим инструментом, независимо от того, насколько хороша его репутация в печатном цехе. Определение температурного диапазона 900C по сравнению с 1200C захватом, который мне нужен, требует трех измерений и одного честного взгляда на рабочий цикл, и это обычно спасает покупателей либо от преждевременного выхода из строя уплотнения, либо от слишком большого концевого эффектора, съедающего полезную нагрузку. В этом руководстве описаны три температурные зоны внутри ковочной камеры, что на самом деле дает вам каждый номинальный класс, и как FOYOT , производитель высокотемпературных захватов в Китае, определяет устройства для обработки заготовок при температуре 1200°C.
На один захват одновременно действуют три разные температуры, и в каталогах обычно указывается только одна из них. Именно поэтому простой вопрос о том, какую температуру выдерживает пневмозахват при ковке, не имеет однозначного ответа. В типичной камере горячей штамповки вы имеете дело с:
Зона | Типичное значение | Что он атакует в первую очередь | Реакция дизайна |
Челюстной контакт | 1150–1250°С | Вставки челюстей, пружины, направляющие челюстей | Губки из термостойкого сплава или керамические наконечники |
Сияющий на теле | 300–500°С на высоте 300 мм | Уплотнения цилиндров, смазка, датчики | Тепловой экран, удлиненный корпус 300–700 мм |
Окружающая ячейка | 40–60°С | Охлаждение между циклами | Снижение рабочих характеристик, продувка воздухом |
Механизм отказа практически никогда не заключается в плавлении челюсти. Это приготовление уплотнения цилиндра. Стандартные уплотнения из NBR удобны при температуре около 80°C; FKM (фторуглерод) непрерывно выдерживает температуру около 200°C и допускает кратковременные пики выше этого значения; силикон выдерживает широкий диапазон температур, но плохо изнашивается от окалины и истирания. Таким образом, «захват 1200°C» — это не захват с уплотнением 1200°C — это захват, чьи губки, экранирование и расстояние между зазорами удерживают цилиндр и уплотнения намного ниже своих пределов, в то время как поверхность зажима принимает на себя тепло.
Измерьте перед покупкой: зарегистрируйте температуру контакта зажима с помощью контактной термопары при получении, проверьте поле излучения с помощью инфракрасного термометра на фактическом расстоянии установки и запишите время контакта в сравнении с временем простоя в секундах. 6-секундный контакт с 20-секундным холостым ходом – это совсем другое дежурство, чем 15-секундное непрерывное удержание, даже при той же температуре.
✅ Итог: оцените контактную температуру зажима, но оценивайте конструкцию по тому, поддерживает ли он цилиндр ниже 80°C.
Купить класс 1200°C, когда челюсти соприкасаются с заготовками; покупайте класс 900–1000°C, если вы работаете с формованными панелями, которые охлаждаются при транспортировке. Линии горячей штамповки и закалки прессом обеспечивают контакт с заготовкой при температуре 900–1000°C в течение нескольких секунд за один ход, с тонкими деталями, которые быстро отдают тепло — именно для этой задачи были разработаны серии Bilsing PSQ40 (1000°C, 450 Н, 3 миллиона циклов) и серия горячего металла IMI Norgren (900°C). Обработка заготовок в индукционном нагревателе, горячая штамповка, обслуживание обрезных прессов и удаление литья под давлением отличаются: более тяжелые детали, более длительный контакт и губки, которые остаются в лучистом поле. Им нужна полная высокотемпературная сборка.
Недостаток технических характеристик проявляется быстро — затвердевшие уплотнения, сносящая сила, заготовка на полу в течение нескольких недель. Завышение технических характеристик обходится незаметно: более тяжелый корпус с теплозащитным экраном съедает полезную нагрузку робота, требует робота большего размера и замедляет цикл.
Здесь процесс производителя имеет большее значение, чем заявление в каталоге. Обладая глубоким техническим опытом в области проектирования рабочих органов с 2016 года, компания Zhejiang Foyot Electronic Technology Co., Ltd. строит каждый температурный класс в соответствии со своими фактическими задачами: FOYOT Electronics придерживается независимого маршрута исследований и разработок, следуя инновационной стратегии развития , которая позволила создать запатентованные зажимные и уплотнительные конструкции и получить признание национального высокотехнологичного предприятия. Компания вложила значительные средства в создание современной интеллектуальной производственной системы , оснащенной передовыми возможностями обработки с ЧПУ и термическими испытаниями, так что характеристики высокотемпературных пневматических захватов для заготовок 1200C можно проверить для каждого заказа, а не обещанных на странице.
Что искать в этой спецификации:
Фигуры Сил заслуживают отдельного вопроса. Направьте один письменный запрос любому поставщику : какую температуру может выдержать пневматический захват при непрерывной штамповке с указанным пакетом уплотнений? Затем сравните ответ с кривой снижения характеристик: номинал челюсти без указанного класса уплотнения является маркетинговым, а потеря усилия на 20–30 % при рабочей температуре является нормальной.
Для тяжелых заготовок сила также должна соответствовать температурному классу — конструкция с двумя цилиндрами, такая как FOYOT FY12H-D100X2, достигает примерно 22 900 Н, что соответствует корпусу класса ковки 1200 ° C. Покупателям, сравнивающим цены OEM , следует запросить данные по усилию, измеренному при температуре, а не при комнатной температуре, поскольку именно в этом случае захваты с недостаточными техническими характеристиками выходят из строя.
✅ Итог: Сопоставьте класс с температурой контакта и рабочим циклом — 900°C для быстрой обработки панелей, 1200°C для контакта с заготовками и литьем под давлением.
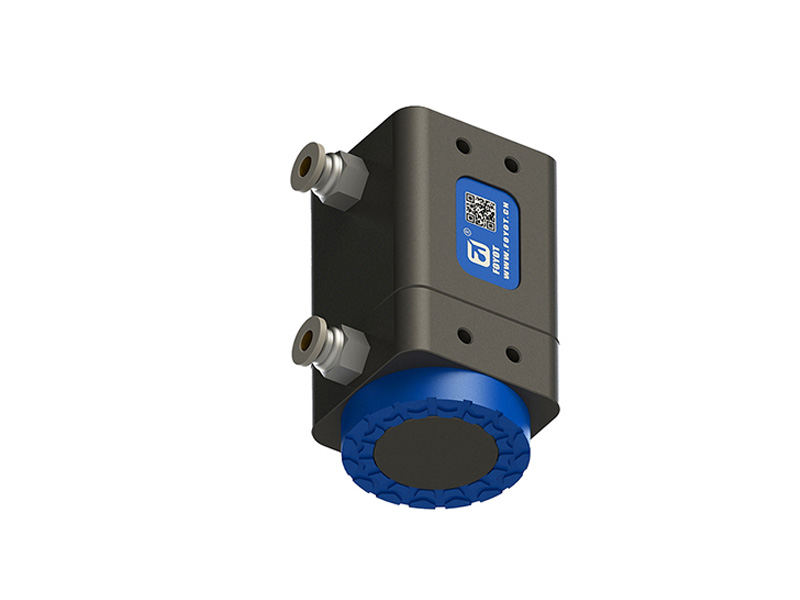
Вопрос: Диапазон температур 900°C или 1200°C. Какой захват мне нужен для заготовок 1250°C? A: Если челюсти касаются заготовок, выходящих из индукционного нагревателя, горячей поковки или деталей, отлитых под давлением, при температуре 1150–1250°C, выберите класс 1200°C. Если вы работаете с панелями, подвергнутыми горячей штамповке, при температуре 900–1000°C и с коротким временем контакта, достаточно и более легкого захвата для горячей штамповки при температуре 900–1000°C.
Вопрос: Какие характеристики высокотемпературных пневматических захватов для заготовок 1200C наиболее важны? A: Четыре элемента: сплав губок и материал вставки, пакет уплотнений FKM, стойка или экран, который удерживает цилиндр при температуре ниже 80°C, а также данные по усилию, измеренные при рабочей температуре с применением снижения номинальных характеристик.
Вопрос: Может ли китайская фабрика поставлять специальные температурные классы и губки? А: Да. FOYOT производит стандартные высокотемпературные серии, а также варианты OEM/ODM — с индивидуальным радиусом действия, геометрией зажимов и уплотнением — на своем собственном заводе, при этом стандартные модели поставляются примерно в течение 15 дней, а специальные модели рассчитываются по чертежам.
Поделитесь с FOYOT Engineering температурой контакта челюсти, расстоянием излучения, массой детали и временем контакта, и вы получите рекомендуемый температурный класс с расчетами силы и снижения характеристик — бесплатно, обычно в течение одного рабочего дня. По вопросам индивидуальной конструкции челюстей или проектов OEM/ODM обращайтесь в компанию Zhejiang Foyot Electronic Technology Co., Ltd. через foyotrobotclaw.com.
Письмо этому поставщику
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.