


Оставьте нам сообщение
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 ZHEJIANG FOYOT ELECTRONIC TECHNOLOGY CO.,LTD
Select Language
English
При температуре 1200°C заготовка перестает быть магнитной задолго до того, как перестанет быть горячей — и этот факт решает большую часть спора еще до того, как будет упомянута цена. Сталь становится аустенитной и фактически немагнитной при температуре примерно выше 770°C, поэтому магнит, поднимающий поковку из индукционного нагревателя, удерживает горячий, не реагирующий на реакцию металл. Тем не менее, магниты каждый день работают в кузнечных цехах на холодных заготовках, листах и металлоломе. Таким образом, реальный вопрос о пневматическом захвате или магнитном захвате для обработки горячей ковкой заключается не в том, «что сильнее», а в том, «на каком этапе работает каждый из них». В этом руководстве рассматриваются физика, охлаждение и безопасность падения, а также показано, как FOYOT , производитель высокотемпературных захватов в Китае, определяет устройства для заготовок, нагреваемых до 1200°C.
Магнит не выходит из строя постепенно при температуре ковки — он выходит из строя полностью, при температуре можно посмотреть.
Точка Кюри. Железо теряет ферромагнетизм при температуре около 770°С. Углеродистые и легированные стали на практике становятся аустенитными и парамагнитными задолго до этого, а заготовка при температуре 1150–1250°C — это далеко за чертой. Нет удерживающей силы, которую нужно было бы снижать, потому что изначально нет магнитного отклика. Электромагниты для тяжелых прокатных станов для слябов выдерживают максимальную температуру около 600–700°C с высокотемпературными катушками и экранированием — технологический потолок, а не предел каталога одного поставщика.
Шкала. Ниже точки Кюри оксидная накипь все еще ухудшает магнитные характеристики. Горячекатаные и кованые поверхности содержат 0,1–1 мм немагнитной прокатной окалины, а сила магнитного удержания падает примерно пропорционально площади воздушного зазора. Окалина в миллиметр может снять более половины номинальной силы с магнита, который прошел идеальные испытания на заземляющей пластине. Пневматические челюсти прокусывают окалину, поскольку они оказывают механическое давление в точке, а не на поле по всей площади.
Геометрия и материал. Магниту нужна плоская поверхность, перпендикулярная полю. Круглые стержни, коленчатые валы, шатуны и тонкие перемычки обеспечивают ему часть контакта, на который он был рассчитан. Поковки из алюминия, титана и аустенитной нержавеющей стали вообще ничего не дают — обе области роста веса.
Остаточный магнетизм — это тихие издержки: детали остаются намагниченными, поэтому стружка прилипает к обрабатываемым поверхностям, сварочные дуги горят, и в путь вступает этап размагничивания.
Так где же магниты все еще заслужили свое место? Холодная разгрузка заготовок, обработка лома и перемещение готовых деталей между холодными операциями — плоские, чистые, черные, при температуре окружающей среды. Электропостоянные магниты также удерживаются без питания, что является реальным преимуществом в плане безопасности по сравнению с нормально открытым пневматическим захватом. Ошибка заключается в том, чтобы растянуть его в горячую зону, где заготовка перестала взаимодействовать.
✅Итог: Магниты имеют холодную, плоскую, железную обработку; выше 700°C они удерживают горячий воздух.
Как только вы признаете, что челюсти должны соприкасаться со сталью, нагретой до 1200°C, вся проблема проектирования сводится к поддержанию работоспособности привода — и к тому, что происходит, когда давление воздуха исчезает. Выбор между пассивным и активным охлаждением для управления нагревом ковочных захватов сводится скорее к арифметике рабочего цикла, чем к предпочтениям.
Пассивная защита — это теплозащитные экраны, керамические стойки и удлиненные корпуса, удерживающие цилиндр на расстоянии 300–700 мм от заготовки. Добавьте продувку воздухом, и корпус будет находиться при температуре 60–80°C при 6-секундном контакте и 20-секундном режиме простоя со сталью, нагретой до 1200°C в губках. У него нет водопровода на запястье, ничего не течет, нечего обслуживать — именно поэтому он покрывает большинство ковочных ячеек.
Активное охлаждение подразумевает водяную рубашку и замкнутый контур, и оно усложняется, когда время контакта превышает примерно 10–12 секунд, температура окружающей среды в прессе превышает 60°C или робота невозможно отодвинуть достаточно далеко назад. Он поддерживает постоянную температуру тела независимо от режима работы, но приводит к тому, что линии охлаждающей жидкости вращаются на запястье 2000 раз в час, вызывают образование конденсата и превращают точечную утечку рядом со сталью, нагретой до 1200°C, в пар. Укажите это, когда этого требуют цифры, а не потому, что это звучит серьезно.
Кроме того, есть режим отказа, на который никто не рассчитывает. Нормально открытый пневматический захват выбрасывает свою деталь в тот момент, когда перерезается воздухопровод, а в ковочном цехе этот трубопровод проходит мимо пресса, где может пролететь пуля. Технический ответ — это пружинно-закрытая (воздух-открывается) конфигурация, поэтому потеря давления означает, что губки зажимаются сильнее, а не открываются, при поддержке обратного клапана или небольшого аккумулятора на запястье на два-три аварийных цикла. Та же логика объясняет, почему вопрос о том, предотвращает ли самоблокирующийся пневматический захват отказы от падения при горячей штамповке, задается при каждой серьезной оценке риска: он делает, но только тогда, когда пружина смыкается на детали, а геометрия зажима является самоблокирующейся, а не зависит только от трения.
Именно здесь в аппаратном обеспечении проявляется процесс производителя. Обладая глубоким техническим опытом в области проектирования рабочих органов с 2016 года, Zhejiang Foyot Electronic Technology Co., Ltd. строит каждую серию исходя из задач, которые она фактически выполняет: FOYOT Electronics придерживается независимого пути исследований и разработок, следуя инновационной стратегии развития , которая позволила создать запатентованные губки и уплотнительные конструкции и получить признание национального высокотехнологичного предприятия. Компания вложила значительные средства в создание современной интеллектуальной производственной системы , оснащенной современными возможностями обработки с ЧПУ и термическими испытаниями, поэтому конфигурации с пружинным закрытием, защитные пакеты и варианты вылета проверяются для каждого заказа, а не обещаны на странице.
Что указать в спецификации:
Покупатели, сравнивающие цены OEM, должны задаться одним вопросом, который отделяет опыт ковки от амбиций каталога: что происходит с деталью, когда воздухопровод перерезается при температуре 1200°C? Поставщик , который отвечает за жесткость пружины, время закрытия и объем аккумулятора, уже создавал их раньше.
✅ Итог: пассивное экранирование покрывает большинство ячеек ковки; активное охлаждение — это решение, учитывающее рабочий цикл; и подпружиненные губки не являются обязательными для обработки горячих заготовок.
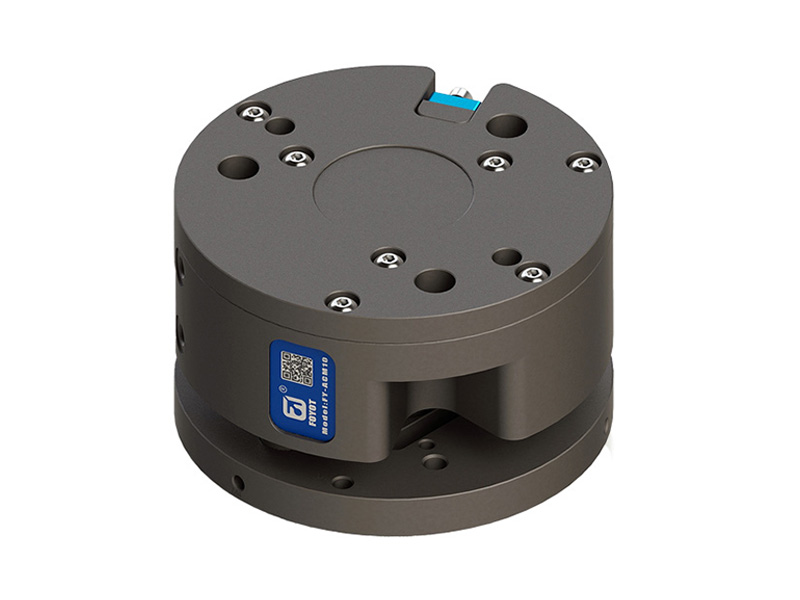
Вопрос: Пневматический захват или магнитный захват для горячей штамповки — какой выбрать для заготовок, нагреваемых до 1200°C?
О: Пневматические, без исключения. При температуре 1150–1250°C сталь является аустенитной и немагнитной, поэтому магнит не имеет силы, прикладываемой независимо от номинала. Зарезервируйте магниты для холодной разборки заготовок, лома и плоских черных деталей при температуре окружающей среды и используйте экранированный пневматический захват там, где челюсти соприкасаются с горячей сталью.
Вопрос: В каких случаях пассивное или активное охлаждение ковочных захватов переходит в сторону водяного охлаждения?
О: Когда время контакта превышает 10–12 секунд за цикл, температура окружающей среды в прессе остается выше 60°C или геометрия робота не допускает отступа на 300 мм. Ниже находится пассивный экран с продувкой воздухом, который удерживает температуру тела 60–80°C и предотвращает попадание охлаждающей жидкости на запястье.
Вопрос: При потере воздуха самоблокирующийся пневматический захват предотвращает сбои в работе системы безопасности при падении при горячей штамповке . Но что необходимо проверить, прежде чем полагаться на него?
Ответ: Подпружиненная самоблокирующаяся конструкция подходит — потеря давления заставляет кулачки закрываться, а не открываться, а обратный клапан, установленный на запястье, обеспечивает два-три цикла для завершения передачи. Проверьте силу закрытия при рабочей температуре, а не при 20°C: жесткость пружины и трение губок изменяются при нагревании.
Вопрос: Может ли китайский завод поставлять пружинные версии и нестандартные губки?
А: Да. FOYOT производит стандартные высокотемпературные серии, а также варианты OEM/ODM — конфигурация с пружинным закрытием, нестандартный радиус действия, геометрия губок и уплотнения — на своем собственном заводе, при этом стандартные модели доставляются примерно через 15 дней, а нестандартные модели рассчитываются по чертежам.
Сообщите компании FOYOT о температуре заготовки, времени контакта и простоя, температуре окружающей среды в прессе, весе детали и доступном зазоре, и вы получите комплект защитных экранов, характеристики пружинного закрытия и расчет силы — бесплатно, обычно в течение одного рабочего дня. По вопросам индивидуальной конструкции челюстей или проектов OEM/ODM обращайтесь в компанию Zhejiang Foyot Electronic Technology Co., Ltd. через foyotrobotclaw.com.
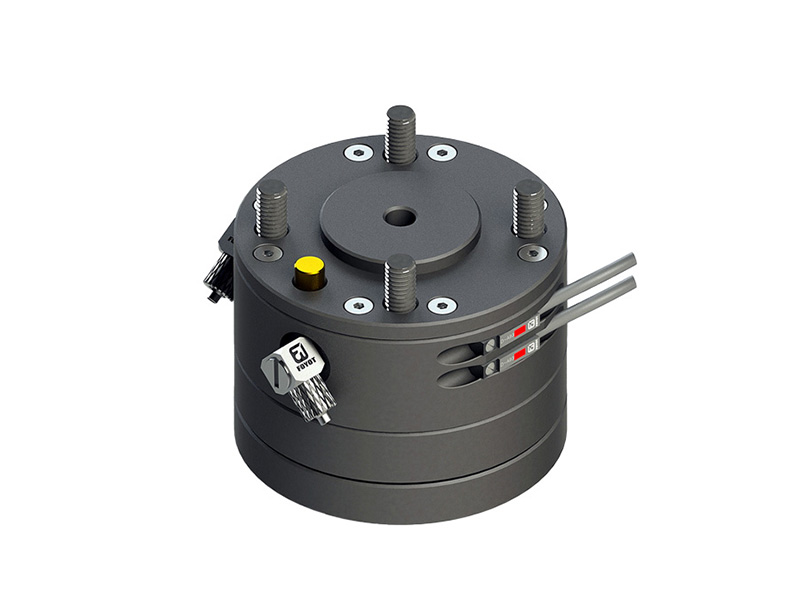
Письмо этому поставщику
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.